آلة صب الضغط
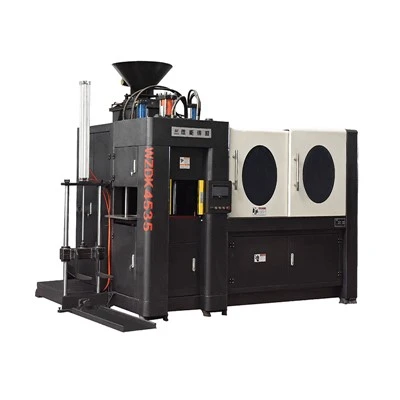
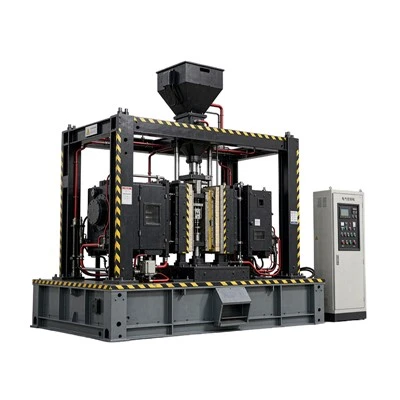
تقوم هذه الآلة بضغط صب الرمل داخل دورق عن طريق الضغط عبر رأس الضغط أو النموذج نفسه، باستخدام الطاقة الهوائية أو الهيدروليكية. يتراوح الضغط المطبق عادة من 0.25 إلى 0.4 ميجا باسكال. عيب هذا النوع من الآلات هو أن قالب الرمل يكون أقل إحكاما في المناطق الأبعد عن سطح تطبيق الضغط. ظهرت آلات القولبة ذات الضغط العالي في أوائل الخمسينيات من القرن الماضي، حيث قدمت ضغوطًا تتجاوز 0.7 ميجا باسكال عبر سطح القالب. تأتي رؤوس الضغط الخاصة بهم في تكوينات مختلفة، مثل التصميمات المسطحة والمحددة والمتعددة الرؤوس (أقدام الضغط المتعددة)؛ النوع متعدد الرؤوس عالي الضغط هو الأكثر استخدامًا. في الماكينات متعددة الرؤوس، يتم تقسيم رأس الضغط إلى عدة كتل صغيرة متحركة عموديًا - أو "رؤوس" - ويتم توليد قوة ضغط عالية عبر الأسطوانات الهيدروليكية. أثناء الدمك، يمارس كل رأس ضغطًا يتناسب مع ارتفاع النموذج الموجود أسفله (أي سمك طبقة الرمل)، مما يؤدي إلى الحصول على قالب ذو تماسك وصلابة عالية وموحدة. تم تجهيز هذه الآلات بآليات الهزات الدقيقة، مما يمكنها من التعامل مع الأنماط المعقدة. تتميز عادةً بهيكل مكون من أربعة أعمدة وتتوفر في تكوينات محطة واحدة أو محطة مزدوجة. لاستيعاب إنتاج الدفعات الصغيرة إلى المتوسطة، غالبًا ما تتضمن أجهزة تغيير الأنماط السريعة، مما يسمح بمبادلة الأنماط دون إيقاف تشغيل الماكينة. يتيح القالب متعدد الرؤوس عالي الضغط إنتاج مصبوبات رملية بجدران رقيقة وأبعاد دقيقة وتشطيبات سطحية ناعمة.
آلة صب الهزة
يتم تصنيف هذه الآلات إلى أنواع هزة قياسية وأنواع هزة صغيرة. يتم تثبيت القارورة والنمط على طاولة الآلة؛ يعتمد الدمك على القصور الذاتي لحبيبات الرمل عندما تسقط الطاولة وتؤثر على قاعدة السندان. تولد هذه الآلات ضوضاء كبيرة وتنتج قوالب ذات ضغط ضعيف في الأقسام العلوية؛ وبالتالي، فقد تم استبدالها إلى حد كبير بآلات التشكيل بالضغط ذات الهزات الدقيقة.
آلة صب الضغط
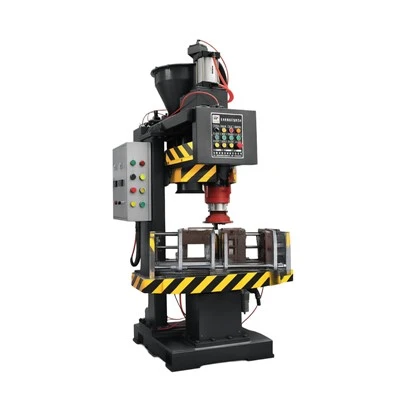
من خلال تطبيق عملية الضغط على القالب الذي تم ضغطه بالفعل عن طريق الهز، يمكن الحصول على قالب ذو ضغط موحد في جميع أنحاءه - من الأعلى إلى الأسفل -. يتم استخدام آلة التشكيل بالضغط بالهزات الدقيقة بشكل شائع. إنه يعمل عن طريق إسقاط طاولة العمل على لوح هز عائم لإجراء هزات دقيقة وضغط رمل القالب مسبقًا، تليها عملية الضغط النهائية. تستخدم الهزات الدقيقة اهتزازات عالية التردد (500-1000 دورة/دقيقة) ومنخفضة السعة (5-25 مم)، لتحل محل الاهتزازات منخفضة التردد (60-120 دورة/دقيقة) والاهتزازات عالية السعة الموجودة في آلات الهز والضغط التقليدية. القوالب المنتجة بواسطة هذا النوع من الآلات ذات جودة عالية، والآلة لديها متطلبات منخفضة نسبيًا لدعم الأساس.
**آلة التشكيل بالنفخ**
تستخدم هذه الآلة الهواء المضغوط لنفخ رمل القالب بشكل موحد في الدورق من أجل الضغط المسبق، يليه تطبيق الضغط للضغط النهائي. تشمل الأنواع الشائعة آلات النفخ بدون دورق ذات الفصل العمودي وآلات النفخ لإزالة الدورق ذات الفصل الأفقي. لا تستخدم آلات الفصل العمودي بدون قوارير القوارير؛ يتم نفخ الرمل مباشرة في غرفة التشكيل التي تحتوي على لوحة النموذج. إنها توفر دقة أبعاد عالية وإنتاجية - نظرًا لوجود تجاويف القالب على جانبي القالب - على الرغم من أن الإعداد الأساسي صعب نسبيًا، وهناك متطلبات صارمة لجودة الرمل. تستخدم آلات إزالة دورق الفصل الأفقي قوارير للقولبة؛ يتم تجميع القالب وإزالة القارورة بعد الضغط، مما يجعل الإعداد الأساسي أكثر ملاءمة مع الحفاظ على الإنتاجية العالية.
** قاذفة الرمال **
تستخدم هذه الآلة شفرات دوارة لرمي كتل من الرمل، وبالتالي ضغط القالب. تتميز قاذفات الرمل بملء وضغط الرمال بشكل متزامن، وبنية بسيطة وخفيفة الوزن، وقدرة قوية على التكيف. ومع ذلك، فإن الشفرات عرضة للتآكل، والإنتاجية منخفضة نسبيًا.
**آلة التشكيل الأوتوماتيكية بالكامل**
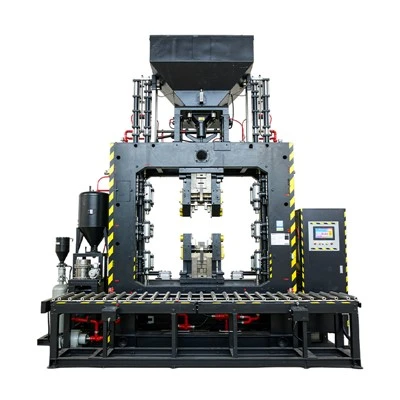
تم تصميم آلات التشكيل الأوتوماتيكية بالكامل لأتمتة عملية صنع القالب ويمكنها دمج تقنيات الضغط والضغط والضغط والضغط [5]. اعتبارًا من عام 2026، توفر هذه الآلات إنتاجية عالية؛ تتراوح أوقات الدورة الواحدة لبعض الطرز من 28 إلى 30 ثانية أو 26 إلى 28 ثانية (باستثناء وقت الإعداد الأساسي)، بينما يمكن لنماذج المحطات المزدوجة تحقيق وقت دورة يبلغ 20 ثانية (بما في ذلك الإعداد الأساسي). تقنيات نفخ الرمل هي طرق متنوعة تتميز مثل النفخ الجانبي والنفخ العلوي/السفلي لتعزيز جودة التعبئة وتعدد الاستخدامات. يتيح تصميم المحطة المزدوجة عمليات التشكيل والإعداد الأساسية المتزامنة، مما يعزز الكفاءة بشكل أكبر. يدمج الجهاز الميزات الذكية للصناعة 4.0، مثل تشخيص الأخطاء والمراقبة عن بعد. ويعطي تصميمه الأولوية لسهولة الاستخدام والسلامة، ويتميز بقدرات مثل التشغيل بلمسة واحدة ومحطة إعداد أساسية مريحة.